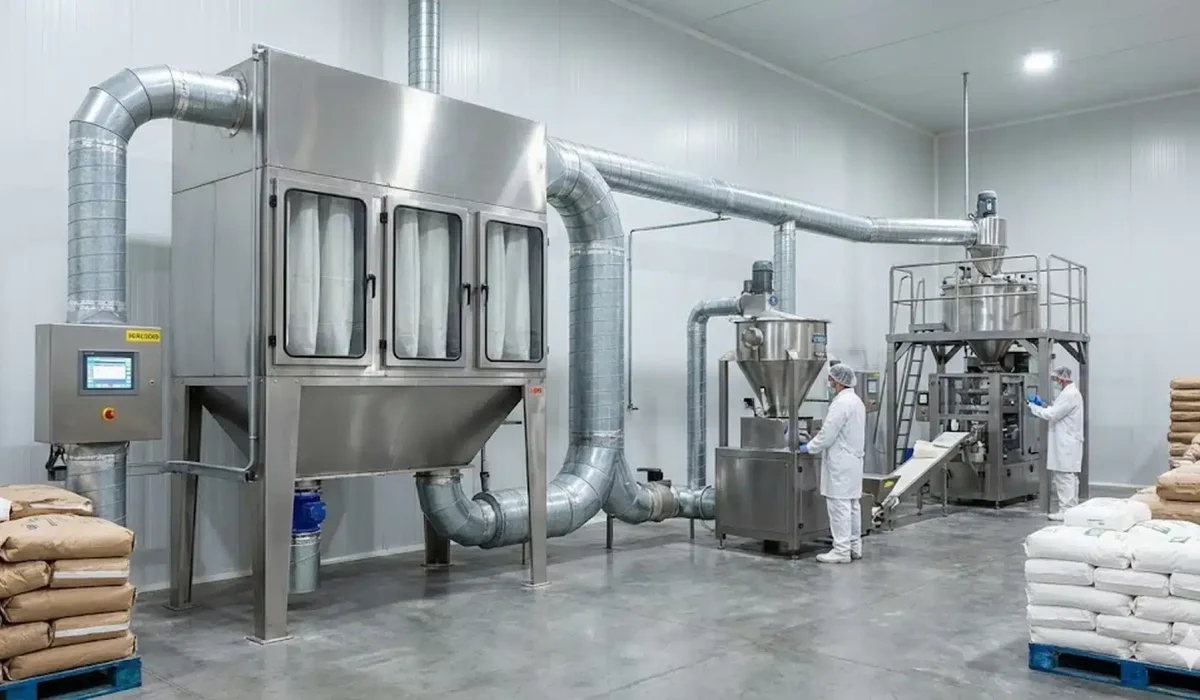
La industria alimentaria en Chile enfrenta uno de los desafíos más complejos del mercado de ventilación industrial: el polvo que genera en sus procesos no solo representa un riesgo para la salud de los trabajadores y un problema de cumplimiento del Decreto Supremo N°594, sino también una amenaza directa de explosión, incendio y contaminación del producto que puede tener consecuencias sanitarias para los consumidores finales. Harina, azúcar, leche en polvo, almidón, cacao, especias y frutas deshidratadas son solo algunos de los materiales que generan polvo combustible con concentraciones mínimas de explosión que pueden alcanzarse con facilidad en plantas sin sistemas de extracción correctamente diseñados. Encontrar distribuidores autorizados de colectores de polvo para uso en plantas de producción alimentaria no es una búsqueda que pueda resolverse comparando precios en catálogo: requiere identificar proveedores con conocimiento específico de las normativas sanitarias chilenas, los estándares de inocuidad alimentaria y los requisitos de seguridad contra explosiones de polvo que aplican de forma simultánea a este sector. Los especialistas de Grupo Industrial, con más de 27 años instalando sistemas de ventilación industrial en plantas de alimentos de todo Chile, ofrecen en esta guía el análisis técnico y normativo que toda empresa del sector alimentario necesita antes de tomar esta decisión de inversión.
Por qué las plantas de producción alimentaria tienen requisitos únicos en colectores de polvo
Las plantas de producción alimentaria representan la aplicación más exigente y multidimensional del mercado de colectores de polvo industrial en Chile, porque el sistema de extracción debe cumplir simultáneamente con tres dimensiones de requisitos que en otros sectores industriales son independientes entre sí.
La primera dimensión es la protección de la salud de los trabajadores según el DS N°594. Como en cualquier industria que genera polvo, los límites de exposición ocupacional deben cumplirse en todos los puestos de trabajo expuestos. Para el polvo de harina de trigo, el límite permisible ponderado del DS N°594 es de 3 mg/m³. Para el polvo de azúcar y almidones, el límite aplica a la categoría de partículas no clasificadas con valor de 10 mg/m³. Para el polvo de especias con componentes activos, pueden aplicar límites específicos por componente que son significativamente más restrictivos.
La segunda dimensión es la seguridad contra explosiones de polvo. La mayoría de los polvos orgánicos generados en la industria alimentaria son combustibles y pueden formar mezclas explosivas con el aire a concentraciones relativamente bajas. La concentración mínima de explosión del polvo de harina de trigo es de aproximadamente 50 g/m³, la del azúcar en polvo de alrededor de 30 g/m³ y la de la leche en polvo de aproximadamente 40 g/m³. En plantas con sistemas de extracción deficientes que permiten la acumulación de polvo en los ductos o en el cuerpo del colector, estas concentraciones pueden alcanzarse con facilidad, generando el riesgo de una deflagración con consecuencias catastróficas para la instalación y los trabajadores.
La tercera dimensión, exclusiva de la industria alimentaria, es la inocuidad del producto. Los sistemas de extracción de polvo en plantas de alimentos deben diseñarse para prevenir la contaminación del producto por polvo recirculado, por material de los filtros o por condensación de humedad en los ductos. El Reglamento Sanitario de los Alimentos del Ministerio de Salud de Chile establece requisitos específicos para los materiales en contacto con alimentos y para las condiciones sanitarias de los ambientes de producción que imponen restricciones adicionales sobre el diseño y los materiales de los sistemas de extracción que no existen en otros sectores industriales.
Normativa aplicable a los colectores de polvo en la industria alimentaria chilena
Los distribuidores autorizados de colectores de polvo para uso en plantas de producción alimentaria deben conocer en profundidad el marco normativo completo que aplica a este sector, porque es más complejo y más multidimensional que el de cualquier otra industria. El desconocimiento de alguna de las normas aplicables puede resultar en una instalación que cumple una parte de los requisitos pero falla en otra, con consecuencias que pueden incluir desde multas de la SEREMI hasta la suspensión de la autorización sanitaria del establecimiento.
El Decreto Supremo N°977 del Ministerio de Salud, que aprueba el Reglamento Sanitario de los Alimentos, es la norma central que regula las condiciones sanitarias de los establecimientos de producción de alimentos en Chile. Este reglamento establece requisitos sobre las condiciones de ventilación de los ambientes de producción, los materiales permitidos en contacto con alimentos y los procedimientos de limpieza y sanitización de los equipos e instalaciones. Los sistemas de extracción de polvo instalados en plantas de alimentos deben cumplir los requisitos de este reglamento en lo que respecta a los materiales de fabricación de los ductos y campanas que puedan estar en contacto o en proximidad con el producto.
El DS N°594 del Ministerio de Salud aplica en su dimensión de protección de los trabajadores, estableciendo los límites de exposición al polvo generado en los procesos de producción alimentaria y la obligación del empleador de instalar sistemas de extracción cuando esos límites no pueden garantizarse por dilución natural.
El DS N°298 del Ministerio de Salud, sobre prevención y control de incendios en establecimientos industriales, y las normas de seguridad contra explosiones derivadas del DS N°594 establecen los requisitos específicos para instalaciones con polvo combustible, incluyendo la obligación de utilizar equipos con certificación ATEX en las zonas clasificadas como potencialmente explosivas y de incorporar dispositivos de alivio de presión en los colectores de polvo que manejan materiales combustibles.
La NCh433 de diseño sísmico aplica de la misma forma que en cualquier otro sector industrial, exigiendo la certificación sísmica de los soportes y ductos de los sistemas de ventilación permanentes.
Adicionalmente, las plantas de producción alimentaria que exportan o que fabrican productos bajo certificaciones internacionales como FSSC 22000, BRC o IFS deben cumplir los requisitos específicos de esos estándares en materia de control de la contaminación ambiental, lo que puede imponer restricciones adicionales sobre el diseño de los sistemas de extracción de polvo más allá de lo que exige la normativa chilena.
Tipos de colectores de polvo más adecuados para plantas alimentarias en Chile
Los distribuidores autorizados de colectores de polvo para uso en plantas de producción alimentaria deben conocer las ventajas y limitaciones de cada tecnología de filtración en el contexto específico de la industria alimentaria, donde los criterios de selección incluyen dimensiones que no son relevantes en otros sectores industriales.
Colectores de filtro de manga para industria alimentaria
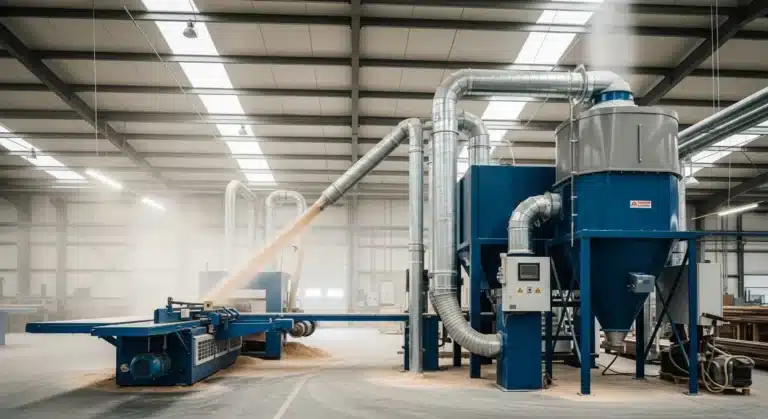
Son el tipo más utilizado en las plantas de molienda, mezclado y envasado de productos en polvo en Chile. Su alta capacidad de carga de polvo, su eficiencia superior al 99% para partículas desde 1 micrón y su robustez operativa los hacen adecuados para las cargas de polvo de harina, azúcar y almidón que se generan en estos procesos. Para uso en la industria alimentaria, los colectores de manga deben incorporar mangas fabricadas en materiales alimentariamente seguros, sin componentes que puedan migrar al producto en caso de contacto, y con sistemas de limpieza que no generen condensación de humedad en el interior del colector durante los ciclos de limpieza.
Los colectores de manga para plantas alimentarias con polvo combustible deben incorporar obligatoriamente ventiladores ATEX certificados para la zona de peligro correspondiente, dispositivos de alivio de presión calibrados para contener una deflagración interna sin propagarla al resto de la planta, y mangas filtrantes con propiedades antiestáticas que prevengan la acumulación de cargas electrostáticas capaces de actuar como fuentes de ignición. Los precios de estos sistemas en Chile oscilan entre $3.500.000 y $18.000.000 CLP según la capacidad y el nivel de equipamiento de seguridad incorporado.
Colectores de cartucho para procesos de precisión alimentaria
Son la solución preferida para aplicaciones donde el espacio físico es limitado o donde el polvo generado es de granulometría muy fina, como en la fabricación de suplementos nutricionales, productos dietéticos y especias molidas de alta fineza. Los cartuchos plisados con membrana de PTFE ofrecen eficiencias superiores al 99,9% para partículas submicrónicas y son fácilmente limpiables y reemplazables sin riesgo de contaminación cruzada entre lotes, lo que los hace especialmente adecuados para plantas que fabrican múltiples productos con restricciones de alérgenos entre ellos.
Para plantas con polvo de especias con componentes activos potencialmente irritantes o alergénicos, los colectores de cartucho con diseño de acceso fácil para la limpieza validada son la solución que mejor combina eficiencia de filtración con capacidad de demostrar la ausencia de contaminación cruzada entre lotes de productos diferentes. Los precios de estos sistemas en Chile oscilan entre $2.800.000 y $12.000.000 CLP para equipos de capacidad industrial mediana.
Sistemas HEPA para industria alimentaria de alta exigencia sanitaria
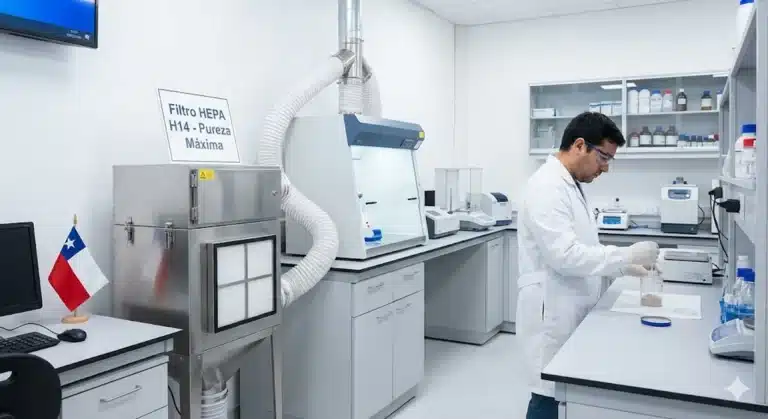
Para las plantas de fabricación de fórmulas lácteas para lactantes, alimentos de uso médico, nutrición enteral y productos para dietas de control médico, la filtración HEPA en los sistemas de extracción de polvo es la única solución técnicamente válida para cumplir los requisitos sanitarios de estos productos. Los filtros HEPA H13 y H14 garantizan que ninguna partícula de tamaño biológicamente activo escape al ambiente de producción o al producto durante los procesos de mezcla, llenado y envasado.
Las plantas que fabrican estos productos bajo estándares internacionales de calidad como FSSC 22000 o bajo las normas de producción de alimentos para uso médico reguladas por el ISP de Chile deben incorporar sistemas HEPA certificados con prueba de integridad verificada como parte de su sistema de control de la contaminación ambiental. Los precios de estos sistemas en Chile parten desde $12.000.000 CLP y pueden superar $40.000.000 CLP en instalaciones de gran capacidad con múltiples salas de producción.
Colectores húmedos para procesos específicos de la industria alimentaria
Los colectores húmedos o scrubbers son la solución más adecuada para ciertos procesos específicos de la industria alimentaria donde el polvo generado es simultáneamente higroscópico y se genera en presencia de vapor o humedad elevada, como en los procesos de cocción y spray drying de productos lácteos o en la fabricación de productos con alto contenido de azúcares higroscópicos. El contacto directo del polvo con el agua en el scrubber elimina el riesgo de explosión y facilita la eliminación del material captado, aunque genera efluentes líquidos que deben ser gestionados como residuo industrial.
Qué hace autorizado a un distribuidor de colectores de polvo para la industria alimentaria
La distinción entre un distribuidor autorizado y uno que simplemente comercializa equipos de ventilación genéricos es especialmente relevante en la industria alimentaria, donde la complejidad técnica y normativa del sector requiere proveedores con competencias específicas que no todos los comercializadores de equipos industriales poseen.
Un distribuidor autorizado de colectores de polvo para uso en plantas de producción alimentaria debe demostrar conocimiento técnico de las tres dimensiones normativas que aplican simultáneamente a este sector: la protección de la salud laboral según el DS N°594, los requisitos sanitarios del DS N°977 y los estándares de seguridad contra explosiones aplicables al polvo combustible. Un proveedor que conoce solo una de estas dimensiones no puede garantizar una instalación completa y normativamente correcta para una planta alimentaria.
La autorización real de un distribuidor en el contexto de la industria alimentaria no proviene de un registro oficial único en Chile, como podría ser el caso en mercados más regulados, sino de la demostración de competencia técnica a través de proyectos verificables ejecutados en plantas alimentarias reales, de la capacidad de gestionar los trámites de aprobación ante la SEREMI de Salud con expedientes específicamente adaptados a los requisitos del sector alimentario y de la disponibilidad de equipos con las certificaciones ATEX requeridas para polvo combustible y con los materiales aptos para uso en ambientes de producción de alimentos.
Los distribuidores autorizados de colectores de polvo para uso en plantas de producción alimentaria que operan en Chile deben además conocer los procedimientos de limpieza y sanitización de los sistemas de extracción que son verificados durante las inspecciones de la SEREMI de Salud en establecimientos alimentarios. Un ducto de ventilación que acumula polvo orgánico en su interior y no puede limpiarse de forma efectiva es una fuente de contaminación microbiológica y un punto de riesgo de explosión que la autoridad sanitaria puede ordenar remediar con paralización de actividades si lo detecta durante una inspección.
Cómo evaluar distribuidores de colectores de polvo para plantas alimentarias en Chile
El proceso de evaluación de distribuidores autorizados de colectores de polvo para uso en plantas de producción alimentaria requiere un conjunto de criterios técnicos y comerciales más específicos que los aplicables en otros sectores industriales. Los responsables de compra de empresas alimentarias deben aplicar estos criterios sistemáticamente antes de comprometer su inversión.
El primer criterio es la experiencia demostrable en proyectos ejecutados en plantas de producción alimentaria del mismo tipo. Un distribuidor con proyectos verificables en molineras, plantas de lácteos o fábricas de confitería puede demostrar que conoce las particularidades técnicas y normativas de esos procesos específicos. La solicitud de referencias directas con los responsables de planta de instalaciones anteriores y la verificación de que esas instalaciones siguen operando correctamente son las formas más confiables de evaluar la experiencia real del proveedor.
El segundo criterio es la disponibilidad de equipos con certificación ATEX en el catálogo propio del distribuidor o en su red de proveedores habituales. Un distribuidor que debe subcontratar la provisión de ventiladores ATEX o de dispositivos de alivio de presión a terceros tiene menor control sobre los plazos de entrega y la especificación técnica de estos componentes críticos de seguridad.
El tercer criterio es la capacidad de elaborar el expediente técnico para la aprobación de la SEREMI de Salud con los requisitos específicos de los establecimientos alimentarios. El expediente de una planta de alimentos incluye consideraciones adicionales respecto al de un taller industrial genérico, como la justificación de los materiales de los ductos en contacto con zonas de producción y la demostración de que el sistema no genera riesgos de contaminación del producto.
El cuarto criterio es la inclusión en el servicio de un protocolo de limpieza y mantención de los sistemas de extracción que sea compatible con los procedimientos de limpieza y sanitización del establecimiento. En plantas de alimentos, los sistemas de extracción deben limpiarse con la misma frecuencia y con los mismos procedimientos validados que el resto de los equipos de producción, y el proveedor debe ser capaz de diseñar el sistema con esta operación de limpieza incorporada desde el inicio.
Errores frecuentes al adquirir colectores de polvo para plantas alimentarias en Chile
El error más grave y más frecuente al adquirir colectores de polvo para plantas alimentarias en Chile es instalar un sistema sin certificación ATEX en un proceso con polvo combustible. La mayoría de los polvos orgánicos de la industria alimentaria son combustibles y requieren equipos certificados para atmósferas potencialmente explosivas. Un colector sin ventilador ATEX instalado en una planta harinera, una confitería o una planta de lácteos en polvo representa un riesgo real de deflagración que puede destruir la instalación y causar víctimas. La omisión de esta certificación por reducir el costo de adquisición es el error más costoso posible en términos de consecuencias potenciales.
El segundo error frecuente es seleccionar materiales de ductos y campanas que no son aptos para uso en ambientes de producción de alimentos. Los ductos de acero galvanizado con zinc, que son el estándar en muchas aplicaciones industriales, no son adecuados para zonas donde pueden estar en contacto con alimentos o con el vapor generado durante los procesos de producción y limpieza. Los ductos de acero inoxidable AISI 304 o 316 son los materiales correctos para la mayoría de las aplicaciones alimentarias, con un costo superior al del acero galvanizado que es parte del costo correcto de la solución en este sector.
El tercer error es no considerar la limpiabilidad del sistema de extracción durante el diseño. Los ductos con ángulos interiores que acumulan polvo, las conexiones inaccesibles para la limpieza y los colectores sin puertas de acceso adecuadas para la limpieza interna son problemas de diseño que generan puntos de acumulación de polvo orgánico húmedo que se convierte en fuente de crecimiento microbiológico. Este problema puede resultar en una no conformidad durante una auditoría de inocuidad alimentaria o en una observación de la SEREMI durante una inspección sanitaria.
El cuarto error es no incorporar sistemas de monitoreo de la eficiencia del colector que permitan detectar fallas en la filtración antes de que el polvo escape al ambiente de producción. En plantas de alimentos con requisitos de inocuidad estrictos, un colector que falla silenciosamente puede contaminar el producto durante horas antes de que el problema sea detectado visualmente. Los sistemas de monitoreo de presión diferencial con alarma y los sensores de detección de partículas en la corriente de descarga son inversiones que se justifican ampliamente en estas aplicaciones.
Precios referenciales de colectores de polvo para la industria alimentaria en Chile 2025
Los precios de los colectores de polvo para plantas de producción alimentaria en Chile son superiores a los de equipos equivalentes para aplicaciones industriales generales, porque incorporan los materiales aptos para uso alimentario, las certificaciones ATEX cuando corresponde y los sistemas de seguridad adicionales requeridos por el riesgo de explosión de polvo combustible. Los valores que se indican son referenciales para equipos sin instalación en la Región Metropolitana.
Un colector de filtro de manga de pequeña capacidad entre 2.000 y 5.000 CFM con ventilador ATEX y mangas antiestáticas para una planta alimentaria de pequeña escala tiene un precio entre $3.500.000 y $7.500.000 CLP. Un colector de filtro de manga de capacidad media entre 5.000 y 15.000 CFM con ventilador ATEX, dispositivos de alivio de presión y sistema de limpieza automática para una molinera o planta de confitería mediana oscila entre $7.500.000 y $20.000.000 CLP. Los colectores de cartucho con membrana de PTFE para aplicaciones de alta fineza en plantas farmacéuticas alimentarias o de suplementos van desde $4.000.000 hasta $15.000.000 CLP según la capacidad. Los sistemas HEPA centralizados para plantas de alta exigencia sanitaria parten desde $15.000.000 CLP y pueden superar $45.000.000 CLP en instalaciones de gran escala.
El proyecto completo instalado, incluyendo ductos de acero inoxidable, campanas de captación en materiales alimentariamente seguros, instalación profesional, trámites SEREMI y verificación post-instalación, puede representar entre 2 y 3 veces el valor del equipo en plantas alimentarias, dado el mayor costo de los materiales de construcción requeridos y la mayor complejidad de los trámites sanitarios.
Recomendaciones para plantas de producción alimentaria que necesitan instalar colectores de polvo
La primera recomendación para una planta de producción alimentaria en Chile que necesita instalar o modernizar su sistema de extracción de polvo es realizar una evaluación de riesgos de explosión de polvo antes de seleccionar cualquier equipo. Esta evaluación debe determinar si el polvo generado en el proceso es combustible, cuál es su concentración mínima de explosión y qué zonas de la planta deben ser clasificadas como áreas de peligro según el estándar IEC 60079-10-2. Los resultados de esta evaluación determinan la clasificación ATEX de los equipos requeridos y son la base técnica de toda la especificación del sistema.
La segunda recomendación es incluir en el alcance del proyecto el diseño de los procedimientos de limpieza y sanitización de los ductos y campanas desde la etapa de ingeniería, no como una consideración posterior a la instalación. Los ductos diseñados con pendientes que faciliten el drenaje durante la limpieza húmeda, las conexiones con acceso para cepillado y las campanas con geometrías que no acumulen polvo en zonas inaccesibles son características que deben especificarse durante el diseño y que impactan directamente en la capacidad de la planta de cumplir sus protocolos de inocuidad alimentaria.
La tercera recomendación es verificar que el proveedor seleccionado puede obtener la aprobación del sistema completo por parte de la SEREMI de Salud como establecimiento productor de alimentos, no solo como instalación industrial genérica. La aprobación sanitaria de un establecimiento alimentario tiene requisitos adicionales respecto a los de un taller industrial, y el expediente técnico debe estar preparado con conocimiento específico de esos requisitos adicionales para evitar observaciones que retrasaran la aprobación.
Grupo Industrial: distribuidor autorizado de colectores de polvo para plantas alimentarias en Chile
Para las plantas de producción alimentaria en Chile que buscan distribuidores autorizados de colectores de polvo con conocimiento técnico del sector alimentario, certificación ATEX para polvo combustible, materiales aptos para uso en ambientes de producción de alimentos y capacidad de gestionar la aprobación SEREMI como establecimiento productor, Grupo Industrial ofrece el servicio más completo del mercado nacional para este sector. Con más de 27 años de trayectoria y planta de fabricación propia en Santiago, Grupo Industrial ha instalado sistemas de extracción de polvo en molineras, plantas de confitería, fabricantes de lácteos, plantas de especias y fabricantes de suplementos nutricionales en todo Chile, con certificación ATEX en todos los proyectos con polvo combustible y verificación instrumental del cumplimiento del DS N°594 en cada puesta en marcha. La evaluación técnica es gratuita y sin compromiso para proyectos en todo el territorio nacional.
7) FAQ SEO
¿Qué tipo de colector de polvo necesita una planta de producción alimentaria en Chile?
Una planta de producción alimentaria en Chile necesita un colector de polvo que cumpla simultáneamente tres requisitos: eficiencia de filtración suficiente para mantener las concentraciones de polvo dentro de los límites del DS N°594, certificación ATEX cuando el polvo generado es combustible, como harina, azúcar o leche en polvo, y materiales de fabricación aptos para uso en ambientes de producción de alimentos según el DS N°977. El tipo más recomendado para la mayoría de las plantas de mediana escala es el colector de filtro de manga con ventilador ATEX, mangas antiestáticas y dispositivos de alivio de presión. Para procesos con polvo ultrafino o con requisitos de inocuidad muy estrictos, los sistemas de cartucho con PTFE o los sistemas HEPA son las alternativas más adecuadas.
¿Por qué el polvo en plantas alimentarias requiere colectores con certificación ATEX en Chile?
La mayoría de los polvos orgánicos generados en la industria alimentaria son combustibles y pueden formar mezclas explosivas con el aire a concentraciones relativamente bajas. El polvo de harina tiene una concentración mínima de explosión de aproximadamente 50 g/m³ y el azúcar en polvo de alrededor de 30 g/m³, valores que pueden alcanzarse en zonas con extracción deficiente. El DS N°594 obliga a los empleadores a adoptar medidas para prevenir explosiones de polvo en los lugares de trabajo, lo que en la práctica exige ventiladores ATEX certificados para la zona de peligro correspondiente, dispositivos de alivio de presión en el colector y materiales antiestáticos en los filtros. La omisión de estos requisitos genera responsabilidad penal directa ante una explosión.
¿Cuánto cuesta instalar un colector de polvo en una planta de alimentos en Chile?
El costo de instalar un colector de polvo en una planta de alimentos en Chile es superior al de aplicaciones industriales generales por los requisitos adicionales de materiales y certificaciones. Un sistema de filtro de manga con ventilador ATEX para una planta pequeña parte desde $3.500.000 CLP por el equipo solo. El proyecto completo instalado con ductos de acero inoxidable, campanas en materiales alimentarios, instalación y trámites SEREMI puede representar entre 2 y 3 veces el valor del equipo. Para plantas medianas con cinco a diez puntos de captación, el presupuesto total instalado oscila entre $12.000.000 y $35.000.000 CLP según la complejidad del sistema y los requisitos de inocuidad del producto fabricado.
¿Qué normas deben cumplir los colectores de polvo en plantas de producción alimentaria en Chile?
Los colectores de polvo en plantas de producción alimentaria en Chile deben cumplir el DS N°594 del Ministerio de Salud para la protección de los trabajadores frente al polvo, el DS N°977 que regula las condiciones sanitarias de los establecimientos alimentarios, incluyendo los materiales en contacto con alimentos y las condiciones de ventilación, las normas de seguridad contra explosiones de polvo combustible derivadas del DS N°594, la NCh433 de diseño sísmico para los soportes y ductos permanentes y los requisitos de aprobación de la SEREMI de Salud como establecimiento productor de alimentos. Las plantas con certificaciones internacionales como FSSC 22000 o BRC deben además cumplir los requisitos de control de contaminación ambiental establecidos en esos estándares.
¿Con qué frecuencia se deben limpiar los ductos de extracción de polvo en una planta alimentaria?
La frecuencia de limpieza de los ductos de extracción de polvo en una planta alimentaria en Chile depende del tipo de producto fabricado, la carga de polvo del proceso y los requisitos del sistema de gestión de inocuidad alimentaria del establecimiento. Como referencia general, los ductos en zonas adyacentes a áreas de producción deben inspeccionarse mensualmente y limpiarse cuando la acumulación de polvo supera el nivel que podría representar un riesgo de contaminación del producto o de explosión. Los ductos en zonas de alta generación de polvo combustible deben inspeccionarse con mayor frecuencia, típicamente cada dos semanas, y el programa de limpieza debe estar documentado como parte del plan de control de peligros del establecimiento. Los procedimientos de limpieza deben ser validados para demostrar su efectividad.