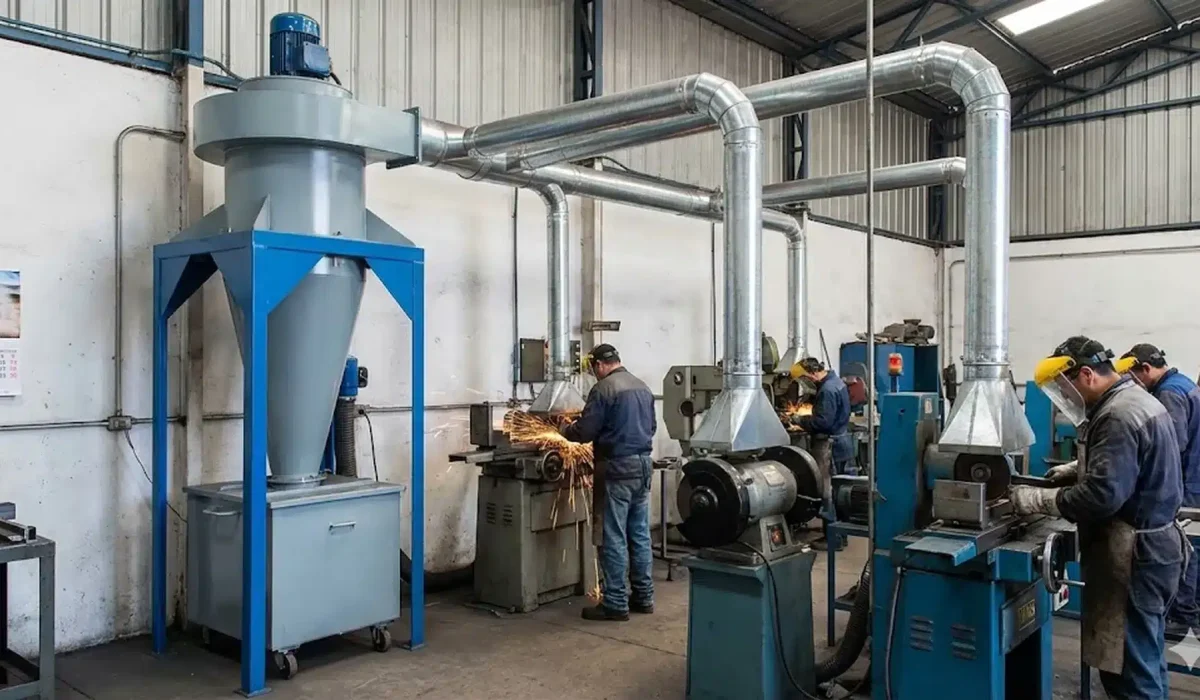
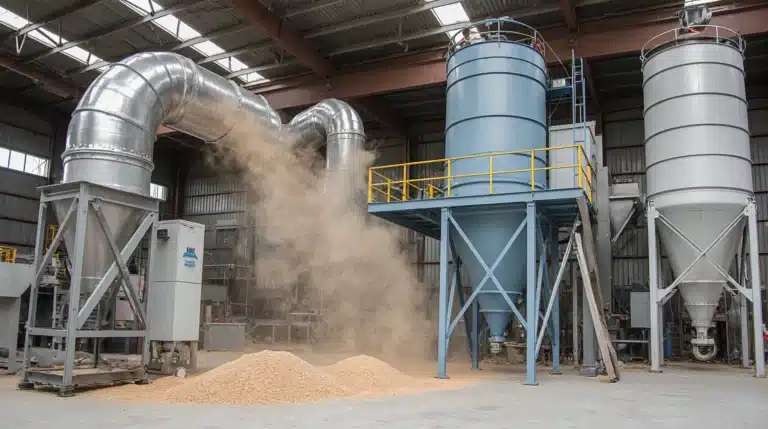
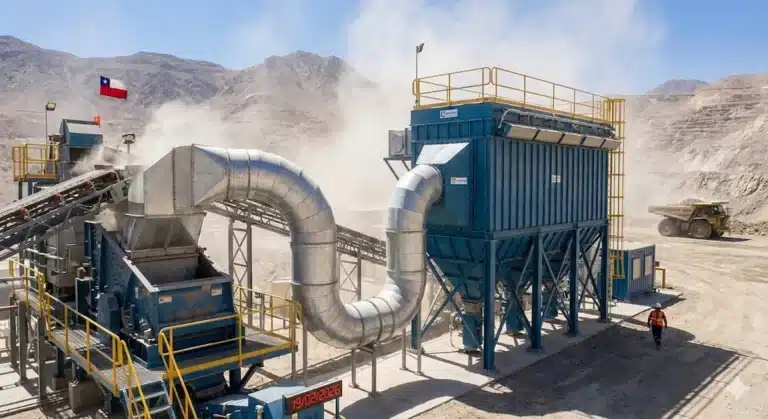
Una explosión de polvo en una planta industrial no se parece a un incendio convencional: ocurre en fracciones de segundo, puede alcanzar presiones de entre 5 y 10 bar en el interior de una instalación no preparada y tiene la capacidad de destruir completamente una nave industrial de varios cientos de metros cuadrados antes de que cualquier sistema de detección convencional pueda activarse. En Chile, los accidentes industriales causados por explosiones de polvo combustible han destruido plantas de carpintería, plantas harineras y talleres metalmecánicos que trabajaban con aluminio, en todos los casos con la misma causa raíz: la ausencia de colectores de polvo para manejo de materiales explosivos diseñados y certificados para ese riesgo específico. La diferencia entre un colector de polvo convencional y uno diseñado para materiales explosivos no es una cuestión de marketing ni de precio: es una diferencia de ingeniería de seguridad que determina si una deflagración interna queda contenida dentro del equipo o se propaga al ambiente de la planta con consecuencias catastróficas. Los especialistas de Grupo Industrial, con más de 27 años fabricando e instalando colectores de polvo para manejo de materiales explosivos en las industrias más exigentes de Chile, explican en esta guía qué hace técnicamente diferente a estos sistemas, qué normativa aplica en el contexto chileno y cómo seleccionar el proveedor correcto para este tipo de instalación de alto riesgo.
Por qué el polvo industrial puede ser tan peligroso como un explosivo convencional
El riesgo de explosión de polvo industrial es uno de los peligros industriales más subestimados en Chile, en parte porque la mayoría de los materiales que lo generan son productos cotidianos que no se asocian intuitivamente con el peligro explosivo. La harina de trigo, el azúcar, el almidón de maíz, el polvo de madera, el aluminio en polvo, el magnesio, el carbón y decenas de otros materiales industriales comunes en la industria chilena son combustibles cuando se dispersan en el aire en forma de polvo fino con la concentración adecuada.
La física de una explosión de polvo es conceptualmente similar a la de la gasolina en un motor de combustión interna: el material combustible disperso en el aire en la proporción correcta, en presencia de una fuente de ignición con suficiente energía, genera una combustión de propagación extremadamente rápida que libera una cantidad masiva de energía en un tiempo muy corto. La diferencia con la gasolina es que el polvo industrial no parece peligroso en estado sólido y su dispersión en el aire como nube explosiva puede ocurrir de forma inadvertida durante las operaciones normales de producción, transporte y extracción.
Los cinco factores que determinan si una explosión de polvo puede ocurrir en una instalación industrial se conocen como el pentágono de la explosión de polvo: combustible en forma de polvo fino, oxidante en forma de oxígeno del aire, concentración de polvo dentro del rango explosivo, fuente de ignición con energía suficiente y confinamiento que permite la acumulación de presión. La eliminación de cualquiera de estos cinco factores previene la explosión. Los colectores de polvo para manejo de materiales explosivos están diseñados para actuar sobre los factores de confinamiento, fuente de ignición y concentración simultáneamente, proporcionando el nivel de protección que no puede alcanzarse con equipos de extracción convencionales.
Marco normativo chileno para colectores de polvo con materiales explosivos
El cumplimiento normativo en materia de colectores de polvo para manejo de materiales explosivos en Chile es más complejo que en la mayoría de las aplicaciones de ventilación industrial, porque involucra normativas de distintos organismos que se superponen y complementan, generando un conjunto de obligaciones que el empleador debe cumplir de forma simultánea.
El Decreto Supremo N°594 del Ministerio de Salud es la norma central que establece la obligación del empleador de adoptar medidas para prevenir la formación de mezclas explosivas de polvo en el aire y para evitar su ignición. El artículo 37 del DS N°594 establece explícitamente que en los lugares donde se procesen, almacenen o transporten sustancias inflamables o explosivas, el empleador debe adoptar las medidas necesarias para prevenir incendios o explosiones. Esta obligación genérica se traduce, en el contexto de los sistemas de extracción de polvo, en la necesidad de utilizar equipos con certificación ATEX para los componentes eléctricos y mecánicos que operan en zonas donde puede estar presente polvo explosivo en suspensión.
La norma IEC 60079-10-2, adoptada como referencia técnica en Chile para la clasificación de zonas con polvo explosivo, establece el método para determinar qué áreas de una instalación industrial deben clasificarse como zonas de peligro y qué categoría de equipo ATEX es requerida en cada zona. La zona 20 corresponde a nubes de polvo combustible presentes de forma continua o durante largos períodos. La zona 21 corresponde a nubes de polvo ocasionalmente presentes durante operaciones normales. La zona 22 corresponde a nubes de polvo raramente presentes y durante períodos cortos. Los colectores de polvo instalados en instalaciones con polvo combustible están habitualmente en zona 21 o zona 22, lo que determina la categoría de equipos ATEX requerida.
La norma NFPA 654 de prevención de incendios y explosiones por polvo en la industria manufacturera es la referencia técnica internacional más utilizada en Chile para el diseño de sistemas de protección contra explosiones de polvo, especialmente en industrias con vinculación con clientes internacionales que exigen su cumplimiento como parte de sus estándares de auditoría. Aunque no es una norma de aplicación obligatoria directa en Chile, sus criterios técnicos son ampliamente aceptados por la SEREMI de Salud como base técnica de los proyectos de instalación en plantas con polvo combustible.
La NCh433 de diseño sísmico aplica de la misma forma que en cualquier instalación de ventilación industrial permanente, con el agravante de que en instalaciones con polvo explosivo, el colapso sísmico de los ductos o del colector puede generar la dispersión del polvo acumulado en una nube potencialmente explosiva, lo que hace que la certificación sísmica sea especialmente crítica en estas instalaciones.
Qué diferencia técnica a un colector de polvo para materiales explosivos
La diferencia entre un colector de polvo convencional y uno diseñado para colectores de polvo para manejo de materiales explosivos no es superficial ni se reduce a la etiqueta ATEX en el motor del ventilador. Es una diferencia de ingeniería de seguridad que afecta a todos los componentes del sistema y a la arquitectura completa de la instalación.
Ventilador con certificación ATEX
El motor eléctrico del ventilador es la fuente de ignición más común en los sistemas de extracción de polvo convencionales que operan en presencia de polvo combustible. Un motor eléctrico estándar genera chispas en las escobillas, arcos eléctricos en los contactos del arrancador y superficies calientes en la carcasa que pueden superar la temperatura mínima de ignición del polvo en contacto. Un ventilador con certificación ATEX de categoría 2 o 3 para zona 21 o 22 de polvo incorpora un motor eléctrico con encapsulado antiexplosivo que previene la ignición interna y limita la temperatura máxima de la superficie exterior por debajo de la temperatura de ignición del polvo específico del proceso.
La categoría correcta del ventilador ATEX depende de la clasificación de zona determinada por el análisis de riesgos de la instalación y del grupo de temperatura del polvo específico. El grupo de temperatura del polvo determina la temperatura máxima de superficie admisible para los equipos de la zona, que para el polvo de harina de trigo es de T4 con temperatura máxima de superficie de 135°C y para el polvo de aluminio puede requerir T6 con temperatura máxima de 85°C. La especificación incorrecta del grupo de temperatura es un error técnico grave que invalida la efectividad de la certificación ATEX aunque el equipo esté formalmente certificado.
Dispositivos de alivio de presión
Los dispositivos de alivio de presión, también denominados paneles de explosión o discos de ruptura, son componentes de seguridad pasivos que protegen la estructura del colector ante una deflagración interna. Cuando la presión interna del colector supera el valor de diseño del disco de ruptura, generalmente entre 0,1 y 0,3 bar, el disco se fractura de forma controlada y la onda de presión de la deflagración es liberada al exterior a través de una chimenea de alivio orientada hacia una zona segura sin presencia de trabajadores.
El dimensionamiento correcto de los dispositivos de alivio de presión requiere el conocimiento de la constante KSt del polvo específico del proceso, que expresa la velocidad de propagación de la deflagración y determina la capacidad de alivio de presión necesaria para proteger la estructura del colector. Para el polvo de harina de trigo, el KSt es de aproximadamente 60 bar·m/s, mientras que para el polvo de aluminio puede superar los 300 bar·m/s, lo que requiere dispositivos de alivio de presión de mucha mayor capacidad. La omisión de este parámetro en el diseño de los dispositivos de alivio resulta en paneles de explosión que no pueden liberar la presión con suficiente rapidez, permitiendo que la deflagración alcance su presión máxima antes de que el panel se abra completamente.
Sistemas de supresión de explosiones
Para instalaciones donde no es posible orientar la chimenea de alivio de presión hacia una zona segura, o donde la normativa de la empresa cliente exige un nivel de protección más alto que el proporcionado por el alivio de presión convencional, los colectores de polvo para manejo de materiales explosivos pueden incorporar sistemas de supresión activa de explosiones. Estos sistemas detectan el inicio de una deflagración en su fase inicial, antes de que la presión supere 0,1 bar, y disparan automáticamente la inyección de un agente supresor, generalmente polvo bicarbonato sódico o halon sustituto, que extingue la deflagración antes de que alcance su presión máxima.
Los sistemas de supresión activa son más costosos que los dispositivos de alivio pasivos, con precios que en Chile parten desde $4.500.000 CLP para sistemas de pequeña capacidad, pero ofrecen la ventaja de contener completamente la deflagración dentro del equipo sin liberar llama, presión ni material al exterior. Son la solución recomendada para colectores instalados en el interior de edificios sin posibilidad de orientar la chimenea de alivio hacia el exterior, o en industrias con polvo de muy alta reactividad como el aluminio, el magnesio o los productos pirotécnicos.
Filtros antiestáticos y puesta a tierra
La acumulación de cargas electrostáticas en la superficie de los filtros de manga o cartucho es una fuente de ignición que puede generar descargas con energía suficiente para encender nubes de polvo combustible en el interior del colector. Los colectores de polvo para manejo de materiales explosivos incorporan filtros fabricados con materiales antiestáticos cuya resistividad eléctrica cumple los requisitos de la norma IEC 61340, que establece un valor máximo de resistencia de superficie de 10⁹ Ω para materiales utilizados en contacto con polvo explosivo.
Adicionalmente, todos los componentes metálicos del sistema, incluyendo el cuerpo del colector, los ductos, las campanas de captación y los soportes, deben estar conectados a tierra mediante conductores de baja resistencia que garanticen la disipación continua de cualquier carga electrostática generada durante la operación. La verificación periódica de la continuidad y la resistencia de los sistemas de puesta a tierra es parte del programa de mantenimiento preventivo obligatorio de estas instalaciones.
Válvulas de aislamiento rotativo y cierre rápido
Para prevenir la propagación de una deflagración desde el colector hacia los ductos y, desde allí, hacia los puntos de captación en el proceso productivo, los sistemas de colectores de polvo para manejo de materiales explosivos incorporan válvulas de aislamiento rotativo en la descarga de polvo del colector y válvulas de cierre rápido activadas por los sensores del sistema de detección en los ductos de entrada de aire al colector. Estas válvulas cierran en milisegundos cuando detectan una onda de presión o una llama, interrumpiendo el camino de propagación de la deflagración antes de que alcance las zonas de producción.
Aplicaciones industriales en Chile que requieren colectores para materiales explosivos
Los colectores de polvo para manejo de materiales explosivos son requeridos en todas las industrias chilenas que generan polvo de materiales con concentración mínima de explosión definida y con riesgo real de que esa concentración se alcance en zonas de la instalación donde el polvo puede estar en suspensión. Las principales aplicaciones en el mercado nacional son las siguientes.
La industria harinera y molinera es la aplicación más numerosa en Chile. Las plantas de molienda de trigo, maíz, arroz y otros cereales generan polvo de harina de forma continua en múltiples puntos del proceso, desde la descarga de granos hasta el envasado del producto terminado. El KSt del polvo de harina de trigo es de entre 50 y 90 bar·m/s dependiendo de la fineza de molienda, lo que lo clasifica como polvo de clase ST1 con reactividad moderada. Sin embargo, la alta concentración de polvo en estas plantas y la presencia continua de equipos eléctricos hace que el riesgo de explosión sea real y documentado históricamente en la industria harinera chilena.
La industria del azúcar y los confites genera polvo de sacarosa con un KSt de aproximadamente 100 bar·m/s y una concentración mínima de explosión de alrededor de 30 g/m³, valores que lo clasifican como polvo de clase ST1 con mayor reactividad que la harina. Las plantas de refinería de azúcar, las confiterías industriales y las plantas de fabricación de bebidas en polvo son aplicaciones donde los colectores de polvo para manejo de materiales explosivos son obligatorios bajo el DS N°594.
La industria metalmecánica que trabaja con aluminio, magnesio y sus aleaciones enfrenta el riesgo de explosión de polvo más severo del mercado industrial chileno. El polvo de aluminio tiene un KSt de entre 250 y 400 bar·m/s, clasificándolo como polvo de clase ST3, la más reactiva, con energía mínima de ignición de tan solo 10 mJ, un valor tan bajo que incluso una descarga electrostática menor puede actuar como fuente de ignición. Las plantas de fabricación de componentes aeronáuticos, los talleres de mecanizado de aluminio y las fundiciones de aluminio secundario en Chile son aplicaciones donde el diseño de los colectores de polvo para manejo de materiales explosivos debe contemplar los parámetros del polvo de aluminio, significativamente más exigentes que los de los materiales orgánicos.
La industria farmacéutica y de suplementos nutricionales genera polvo de principios activos, excipientes y vitaminas con características explosivas variables según la composición específica de cada producto. Algunos principios activos farmacéuticos tienen KSt superiores a 200 bar·m/s y energías mínimas de ignición de pocos milujolios, lo que los clasifica como polvos de alta reactividad que requieren colectores con el máximo nivel de protección contra explosiones. Las plantas farmacéuticas chilenas con procesos de granulación, mezcla y envasado de productos en polvo deben evaluar cada producto individualmente para determinar los requisitos de los sistemas de extracción.
La carpintería y la industria maderera generan polvo de madera con KSt de entre 100 y 150 bar·m/s para maderas comunes como el pino y el eucalipto. Aunque su reactividad es moderada en comparación con el aluminio, la alta concentración de polvo de madera en talleres con sistemas de extracción deficientes y la presencia de múltiples fuentes potenciales de ignición hacen que los incendios y explosiones en carpinterías sean eventos documentados con frecuencia preocupante en Chile. Los colectores de polvo para manejo de materiales explosivos con ventilador ATEX y dispositivos de alivio de presión son la solución correcta para carpinterías industriales de tamaño mediano y grande.
La industria del carbón y el coque, presente en Chile principalmente a través de plantas termoeléctricas, cementeras y procesos siderúrgicos, genera polvo de carbón con KSt de entre 100 y 200 bar·m/s y temperaturas de ignición de la nube relativamente bajas, lo que lo convierte en uno de los materiales con historial de explosiones más largo en la industria mundial. Los sistemas de extracción en plantas carboneras chilenas requieren colectores con el nivel más alto de protección contra explosiones, con ventiladores ATEX de categoría 1 para zona 20, dispositivos de supresión activa y sistemas de monitoreo continuo de la concentración de polvo en el ambiente.
Proceso de diseño de un colector de polvo para materiales explosivos en Chile
El diseño de colectores de polvo para manejo de materiales explosivos sigue un proceso técnico más riguroso y más documentado que el de los sistemas de extracción convencionales, porque cada decisión de diseño tiene consecuencias directas sobre la seguridad de los trabajadores y la integridad de la instalación ante una deflagración.
El primer paso del proceso de diseño es la evaluación de los parámetros de explosividad del polvo específico del proceso. Esta evaluación requiere datos técnicos del material que incluyen la concentración mínima de explosión expresada en g/m³, la constante de explosividad KSt en bar·m/s, la presión máxima de explosión Pmax en bar, la energía mínima de ignición en milujolios y la temperatura de ignición de la nube y del depósito en grados Celsius. Estos parámetros pueden obtenerse de bases de datos técnicas internacionales para materiales comunes, o deben determinarse experimentalmente en laboratorio especializado para materiales poco documentados.
El segundo paso es la clasificación de zonas de la instalación según la norma IEC 60079-10-2, que determina qué áreas están clasificadas como zona 20, 21 o 22 y qué categoría de equipos ATEX es requerida en cada una. Esta clasificación debe estar documentada en un plano de zonas clasificadas que forma parte del expediente técnico de la instalación y que puede ser requerido por la SEREMI de Salud durante las inspecciones de cumplimiento del DS N°594.
El tercer paso es el diseño de los dispositivos de protección contra explosiones del colector, que incluye el dimensionamiento de los paneles de explosión o el sistema de supresión activa, el diseño de las válvulas de aislamiento de la descarga y de la entrada de aire y la especificación de los sistemas de detección de deflagración si el sistema incorpora supresión activa. Este dimensionamiento se realiza con metodologías normalizadas según la norma EN 14491 para el diseño de paneles de explosión en colectores de polvo.
El cuarto paso es la integración de todos los elementos de seguridad en el diseño del sistema completo, verificando que las campanas de captación, los ductos, el colector y el ventilador forman un sistema coherente donde ningún elemento constituye un punto débil en la cadena de protección. Un ducto sin puesta a tierra correcta en un sistema con ventilador ATEX y filtros antiestáticos elimina la protección electrostática del sistema completo. Un panel de explosión correctamente dimensionado orientado hacia una zona de tránsito de trabajadores convierte la protección del colector en un riesgo para las personas.
Errores críticos en la instalación de colectores de polvo para materiales explosivos
El error más grave es instalar un ventilador con certificación ATEX genérica sin verificar que la temperatura de superficie del equipo es compatible con la temperatura de ignición del polvo específico del proceso. Un ventilador certificado ATEX T4 con temperatura máxima de superficie de 135°C instalado en una planta con polvo de magnesio, cuya temperatura de ignición puede ser de 100°C, está certificado para atmósferas explosivas pero no para el polvo específico de esa instalación. Esta discrepancia es técnicamente inadmisible y legalmente indefendible ante un accidente.
El segundo error crítico es dimensionar los paneles de explosión con los parámetros de un polvo diferente al que realmente se procesa en la instalación. Muchos instaladores utilizan los parámetros de la harina de trigo como referencia genérica para todos los polvos orgánicos, lo que genera paneles correctamente dimensionados para la harina pero gravemente subdimensionados para el azúcar, el almidón modificado o los suplementos proteicos con KSt significativamente mayores. El resultado es un panel que no puede liberar la presión de la deflagración con suficiente rapidez, permitiendo que el colector supere su presión máxima estructural antes de que la onda se alivie completamente.
El tercer error crítico es no incorporar las válvulas de aislamiento en los ductos de entrada y salida del colector. Sin estas válvulas, una deflagración interna puede propagarse en fracciones de segundo desde el colector hacia los ductos y desde allí hacia los puntos de captación en el proceso productivo, convirtiendo lo que podría haber sido un evento contenido dentro del colector en una explosión en cadena que afecta a toda la instalación.
El cuarto error es omitir la verificación periódica de la continuidad de la puesta a tierra de todos los componentes del sistema. La corrosión, las vibraciones y el desgaste de los conectores de puesta a tierra pueden interrumpir la continuidad del sistema a lo largo del tiempo, eliminando la protección electrostática sin que el problema sea visible externamente. La medición periódica de la resistencia de puesta a tierra de todos los componentes del sistema es una tarea de mantenimiento preventivo crítica que debe estar documentada y que la SEREMI puede verificar durante una inspección.
Precios referenciales de colectores de polvo para materiales explosivos en Chile 2025
Los colectores de polvo para manejo de materiales explosivos tienen precios significativamente superiores a los de equipos convencionales de capacidad equivalente, porque incorporan componentes de seguridad adicionales cuyo costo unitario es elevado y cuya especificación técnica requiere un nivel de ingeniería más alto. Los valores que se indican son referenciales para equipos sin instalación en la Región Metropolitana.
Un colector de filtro de manga de pequeña capacidad entre 2.000 y 5.000 CFM con ventilador ATEX categoría 2 zona 21, filtros antiestáticos y panel de explosión para polvo de clase ST1 como harina o azúcar tiene un precio entre $4.500.000 y $9.000.000 CLP. Un sistema de capacidad media entre 5.000 y 15.000 CFM con el mismo nivel de protección oscila entre $9.000.000 y $22.000.000 CLP. Para polvo de clase ST2 como el almidón modificado o ciertos productos farmacéuticos, el precio se incrementa entre un 20% y un 35% por los paneles de explosión de mayor capacidad y los ventiladores ATEX de categoría superior. Para polvo de clase ST3 como el aluminio o el magnesio, los sistemas requieren supresión activa de explosiones, lo que eleva el precio entre un 60% y un 100% respecto al sistema con alivio pasivo de la misma capacidad.
El proyecto completo instalado, incluyendo todos los componentes de seguridad, ductos con puesta a tierra verificada, instalación profesional, clasificación de zonas documentada y verificación post-instalación, puede representar entre 2 y 3,5 veces el valor del equipo en proyectos de complejidad alta con materiales de clase ST2 o ST3.
Mantenimiento preventivo de colectores de polvo para materiales explosivos
El programa de mantenimiento preventivo de los colectores de polvo para manejo de materiales explosivos es más exigente que el de los sistemas convencionales y debe estar documentado como parte del sistema de gestión de seguridad de la instalación. Las tareas críticas de mantenimiento incluyen la inspección mensual del estado de los paneles de explosión para verificar que no presentan deformaciones, corrosión ni daños que puedan comprometer su función, la verificación trimestral de la continuidad y resistencia de todos los sistemas de puesta a tierra con registro documentado de los valores medidos, la inspección semestral del estado de las válvulas de aislamiento y verificación de su funcionamiento correcto mediante prueba operacional, el reemplazo de los filtros antiestáticos dentro de los intervalos especificados sin usar filtros de reemplazo que no tengan la certificación antiestática correcta, y la revisión anual completa del sistema por un técnico certificado en seguridad ATEX que verifique la integridad de todos los componentes de seguridad y actualice la documentación técnica del sistema.
Grupo Industrial: fabricante de colectores de polvo para materiales explosivos en Chile
Para las empresas industriales en Chile que necesitan colectores de polvo para manejo de materiales explosivos con la garantía de ingeniería correcta para el polvo específico del proceso, ventiladores ATEX de la categoría adecuada, dispositivos de alivio de presión dimensionados según la constante KSt real del material y certificación completa ante la SEREMI de Salud, Grupo Industrial es el fabricante nacional con mayor experiencia en sistemas de extracción para materiales combustibles y explosivos. Con más de 27 años fabricando sistemas de ventilación industrial certificados desde su planta en Santiago y más de 300 proyectos ejecutados en industrias harineras, carpinterías industriales, plantas metalmecánicas y plantas alimentarias en todo Chile, Grupo Industrial garantiza que cada colector para materiales explosivos entregado cumple simultáneamente el DS N°594, los estándares ATEX aplicables y los requisitos de aprobación de la SEREMI de Salud, con evaluación técnica gratuita y sin compromiso para cada proyecto.
¿Qué es un colector de polvo para materiales explosivos y cuándo es obligatorio en Chile?
Un colector de polvo para materiales explosivos es un sistema de extracción diseñado con componentes de seguridad específicos para prevenir que una deflagración interna se propague al ambiente de la planta: ventilador ATEX certificado para la zona de peligro, filtros antiestáticos, dispositivos de alivio de presión dimensionados para el polvo específico del proceso y válvulas de aislamiento en los ductos. En Chile, es obligatorio bajo el DS N°594 en todas las instalaciones donde se procese, transporte o extraiga polvo combustible con concentración mínima de explosión definida, incluyendo plantas harineras, confiterías, talleres de aluminio, carpinterías industriales, plantas de carbón y numerosas aplicaciones farmacéuticas y alimentarias.
¿Qué significa la certificación ATEX en un colector de polvo para materiales explosivos?
La certificación ATEX en un colector de polvo certifica que los componentes eléctricos y mecánicos del equipo han sido diseñados y verificados para operar de forma segura en atmósferas potencialmente explosivas generadas por polvo combustible en suspensión. En el contexto de los colectores de polvo para manejo de materiales explosivos, la certificación ATEX aplica principalmente al motor eléctrico del ventilador, que debe ser de categoría 2D o 3D para zona 21 o 22 respectivamente, con temperatura máxima de superficie inferior a la temperatura de ignición del polvo específico del proceso. Un ventilador sin certificación ATEX instalado en presencia de polvo combustible es una fuente de ignición potencial que puede desencadenar una explosión durante la operación normal del equipo.
¿Cuánto cuesta un colector de polvo para manejo de materiales explosivos en Chile?
El precio de un colector de polvo para materiales explosivos en Chile depende de la capacidad, la clase de explosividad del polvo y el tipo de sistema de protección incorporado. Para polvo de clase ST1 como harina o azúcar, un sistema de filtro de manga de pequeña capacidad con ventilador ATEX y panel de explosión parte desde $4.500.000 CLP por el equipo solo. Para capacidades medias, el rango oscila entre $9.000.000 y $22.000.000 CLP. Para polvo de clase ST3 como aluminio o magnesio, que requieren supresión activa de explosiones, los precios son entre un 60% y un 100% superiores. El proyecto completo instalado puede representar entre 2 y 3,5 veces el valor del equipo.
¿Qué es el parámetro KSt del polvo y por qué es importante para diseñar el colector?
El KSt es la constante de explosividad de un polvo, expresada en bar·m/s, que describe la velocidad de aumento de presión durante una deflagración en condiciones normalizadas. Es el parámetro más importante para dimensionar los dispositivos de protección de un colector de polvo para materiales explosivos, porque determina la capacidad de alivio de presión o supresión necesaria para contener una deflagración sin destruir la estructura del equipo. El polvo de harina tiene un KSt de entre 50 y 90 bar·m/s, el azúcar de alrededor de 100 bar·m/s y el aluminio de entre 250 y 400 bar·m/s. Usar el KSt de un polvo incorrecto para dimensionar los dispositivos de protección puede resultar en paneles de explosión que no protegen adecuadamente el equipo ante una deflagración real.
¿Qué mantenimiento requieren los colectores de polvo para materiales explosivos en Chile?
Los colectores de polvo para materiales explosivos requieren un programa de mantenimiento preventivo más riguroso y documentado que los sistemas convencionales. Las tareas críticas incluyen la inspección mensual de los paneles de explosión para verificar que no presentan daños, la verificación trimestral de la continuidad y resistencia de todos los sistemas de puesta a tierra con registro documentado, la inspección semestral y prueba operacional de las válvulas de aislamiento, el reemplazo de los filtros antiestáticos dentro de los intervalos especificados usando exclusivamente filtros con certificación antiestática correcta y la revisión anual completa por un técnico certificado en seguridad ATEX que verifique la integridad de todos los componentes y actualice la documentación técnica del sistema.